- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Құрғақ қаптарды өндіру процесі: материалды кесуден РЖ дәнекерлеуге дейін
Sealock 27,12 МГц радиожиілік дәнекерлеу арқылы OEM және көтерме сатып алушылар үшін құрғақ сөмкелер шығарады және бұл процесс түсінуге тұрарлық, өйткені ол бірдей матадан жасалған екі сөмкенің неге мүлдем басқаша жұмыс істейтінін түсіндіреді. Құрғақ қаптың гидрооқшаулағышы материалмен бірге сатып алынбайды - ол өндірістік желіде жасалады, қазіргі уақытта тігістер дәнекерленген. Бұл тігістің сақталуын анықтайтын техникалық егжей-тегжейлі өндірістің толық тізбегі бойынша жүреді.
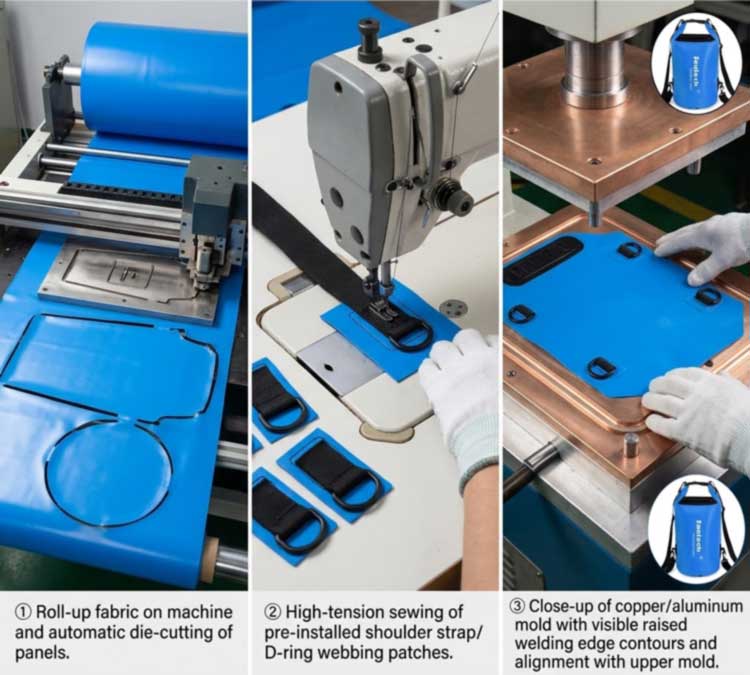
1. Бірінші кезең: материалды орналастыру және кесу
Өндіріс қапталған матаның орамдарынан басталады —ПВХ брезентнемесеTPU ламинатталған нейлон— кез келген нәрсені кесіп алмас бұрын кезеңге қойылады және тексеріледі. Бұл жерде кіріс тексеру маңызды, өйткені жабынның сәйкес келмеуі, материалдағы ылғалдылық және бояу лоттары арасындағы өзгерістер дәнекерлеу станциясында кейінірек болатын жағдайға әсер етеді.
Содан кейін панельдер орамнан автоматтандырылған кесу прессімен нақты дизайн өлшемдеріне дейін мөрленеді. Кесу дәлдігі - бұл көлемді жұмысты біркелкі ұстайтын нәрсе: бірнеше миллиметр қашықтықта кесілген панель дәнекерлеу қалыбының астына дұрыс орналаспайды және дәнекерлеу сызығы онымен бірге жылжиды. Материалдың тиімділігі де осы жерде орнатылады, өйткені панельдерді орналастыру әр орамның кесілгеннен гөрі қаншалықты өнімге айналатынын анықтайды.
2. Екінші кезең: Жүк көтергіш бөлшектерді алдын ала құрастыру
Бірдеңені жаппас бұрын, жоғары кернеулі өнеркәсіптік тігіс жүк көтергіш элементтерді - иық белдіктерін, D-сақина патчтарды, сыртқы қалталарды және арматуралық панельдерді - тегіс панельдерге бекітеді.
Мұндағы реттілік әдейі жасалған және бұл дұрыс құрастырылған сөмкені арзандан ажырататын бөлшектердің бірі: тігу орын алады.бұрынсу өткізбейтін тығыздағыш қалыптасады, сондықтан дайын су өткізбейтін мембранаға ешбір ине ене алмайды. Содан кейін герметикалық корпусқа бекітілуі керек кез келген нәрсе - D-сақиналары, MOLLE якорьлері, клапандар - тері арқылы тігілгеннің орнына арматуралық патчтарға дәнекерленген.
3. Үшінші кезең: Қалыптарды орнату
Әрбір сөмке геометриясы өз құралдарын қажет етеді. Дәнекерлеу үлгісі дәнекерленген тігістің нақты пішінін анықтайтын көтерілген жиектері бар, әдетте өңделген жезден немесе алюминийден жасалған арнайы қалыпқа аударылады. Қалып білікшеге орнатылып, панельге тураланады.
Қалып дизайны тігісті пішіндеуден көп нәрсені жасайды. Көтерілген жиек профильдерін жыртылатын тығыздағышты алу үшін өңдеуге болады, мұнда дәнекерленген жік пен жиек жиегі бір операцияда қалыптасады және қалып күйі нәтижелерге тікелей әсер етеді: тегістігін жоғалтқан немесе ластануды жинаған қалып қысым мен энергияның біркелкі таралуын береді, ол басқаша жақсы тігістегі әлсіз нүкте ретінде көрінеді. Құрал-саймандық қабілеті - бұл зауытқа бар қалыптарды толтырып қана қоймай, жаңа пішін салуға мүмкіндік беретін нәрсе - бұл үшін негізтапсырыстық қуаттар мен құрылымдар.
4. Төртінші кезең: РЖ дәнекерлеу — тігістің қалай түзілетіні
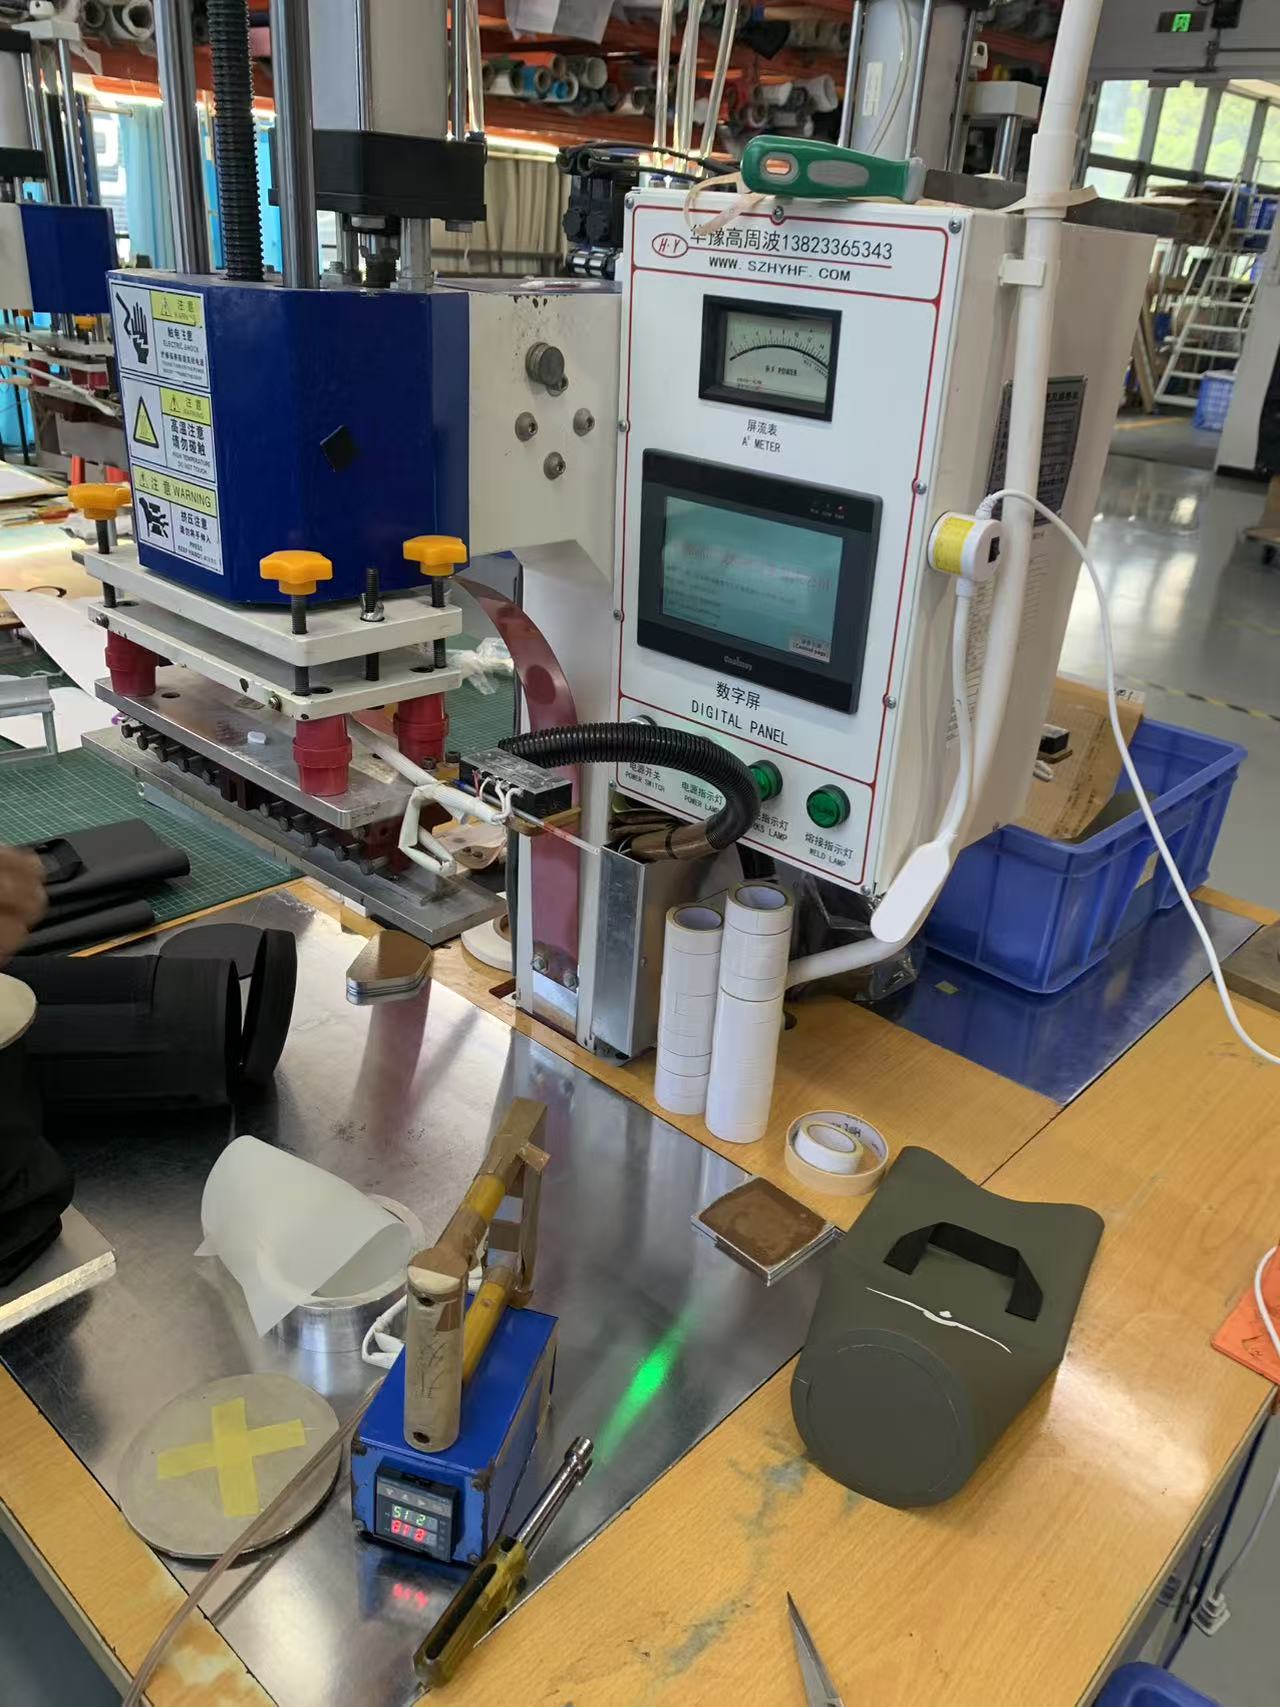
Бұл процестің өзегі. Радиожиілік дәнекерлеу - жоғары жиілікті немесе диэлектрлік дәнекерлеу деп те аталады - термопластиктерді сыртқы жылу көзі емес, электромагниттік өріс арқылы біріктіреді. Кезең төрт кезеңнен тұрады:
- Жүктелуде.Панельдер үстіңгі қалып пен төменгі білікшенің арасына орналастырылады, қалып дәнекерлеу пішінін анықтайды.
- Қысым.Қысқыш күш қабаттарды тығыз байланысқа әкеледі - онсыз балқытылған полимер бір массаға қосыла алмайды.
- РЖ белсендіру.Генератор электродтар арқылы 27,12 МГц жоғары жиілікті энергияны қолданады. Айнымалы өріс материалдағы полярлы молекулаларды жылдам тербеліске айналдырады және ішкі молекулалық үйкеліс жылуды тудырады.ішіндематериалды бетінен өткізгеннен гөрі.
- Қысыммен салқындату.Қуат тоқтайды, бірақ тігіс қатқан кезде қысу жалғасады. Қысымды тым ерте босату әлсіз дәнекерлеудің жиі кездесетін себептерінің бірі болып табылады.
Жылу материалдың ішінен шыққандықтан, екі қабат бір уақытта балқыту температурасына жетеді және ешқандай желім, еріткіш немесе жіпсіз бір үздіксіз массаға қосылады. Дұрыс орындалған радиожиілік дәнекерлеу әдетте негізгі материал сияқты берік - сондықтан тігіс дұрыс салынған құрғақ қапшықтағы әлсіз жер емес.
5. Неліктен РЖ дәнекерлеу және оны дәнекерлеу мүмкін емес
РЖ дәнекерлеу тек полярлы термопластиктерде жұмыс істейді - молекулалары электромагниттік өріске жауап беретін материалдар. Оған ПВХ, PU және TPU, TPU қапталған маталар, EVA және ПЭТ және нейлонның белгілі сорттары кіреді. Полиэтилен және полипропилен сияқты полярлы емес полиолефиндер РЖ энергиясын нашар сіңіреді және РЖ-реактивті жабындарсыз немесе байлау қабаттарысыз РЖ дәнекерлеу мүмкін емес; олардың орнына ыстық ауа, ыстық сына немесе импульстік әдістер қажет.
Бұл материалға тәуелділік тривиальды мәселе емес, спецификация мәселесі: бұл ПВХ және ТПУ құрғақ қаптар санатында басым болуының бір себебі. Бұл материалдар үшін РЖ ыстық ауаға, ыстық сынаға немесе импульстік дәнекерлеуге қарағанда күшті тігіс шығарады, сондықтан ол барлық салалардағы ауа өткізбейтін және сұйықтық өткізбейтін өнімдер үшін стандарт болып табылады - жүк көлігінің қақпақтары мен үрлемелі құрылғылардан герметикалық тығыздағыш міндетті емес медициналық сұйықтық қаптарына дейін.
6. Дәнекерлеу сапасын анықтайтын параметрлер
Дәнекерлеу бір рет орнатылып, ұмытылғаннан гөрі әрбір материал мен қалыңдығы үшін расталған төрт параметрдің өнімі болып табылады:
| Параметр | Ол не басқарады | Қате болса, сәтсіздік режимі |
|---|---|---|
| РЖ қуаты | Тығыздағыш аймағы бойынша ішкі жылыту жылдамдығы | Тым төмен: толық емес біріктіру. Тым жоғары: күйіп кету, жұқару |
| Тұру уақыты | Энергия қанша уақыт жұмсалады | Қысқа: суық дәнекерлеу. Ұзақ: материалдың деградациясы |
| Қысым | Қабаттар арасындағы байланыс жақындығы | Төмен: бос орындар мен арналар. Шамадан тыс: сығу және жұқа, сынғыш тігіс |
| Салқындату уақыты | Қысқыш астындағы қатаю | Ерте босатылды: тігіс орнығудан бұрын бөлініп кетеді |
Масштабтың анықтамалық нүктесі ретінде, бірнеше секунд дәнекерлеу және салқындату уақыты бар жұқа ПВХ пленкасын тығыздау тығыздау аймағының үстінен бірнеше жүз ваттқа тартады - ауыр брезент пен көп қабатты ламинаттарды айтарлықтай көп қажет етеді. Бірнеше материал айнымалылары бұл параметрлерді өзгертеді: ПВХ-дағы пластификатор деңгейі, ылғалдылық, пигменттер мен толтырғыштар, мата тоқу және пленка қалыңдығы материалдың энергияны сіңіру жолын өзгертеді. Түсінің өзгеруі немесе жаңа матаның партиясы процеске автоматты түрде бейтарап емес және дәнекерленген жіктер болжамды емес, қайта біліктіліктен өтетіні сондықтан.
7. Бесінші кезең: салқындату, кесу және соңғы құрастыру
Дәнекерленген панельдер арнайы салқындату аймағына ауысады, осылайша байланыс бұрмаланбай бекітіледі, содан кейін қапшық жарқылмен кесіліп, бұрылады. Қорытынды құрастыру өнімді аяқтайтын құрамдас бөліктерге сәйкес келеді: орамдық қақпақтар мен тоғалар, белгіленген жерде найзағайлар, белдіктер, тұтқалар, тазарту клапандары және мөлдір терезе панельдері — олар өздері бірдей үздіксіз терінің бөлігі ретінде денеге дәнекерленген. Жүкті көтеретін жабдық су өткізбейтін мембрананы теспей сақтай отырып, дәнекерленген арматуралық патчтарға бекітіледі.
8. Алтыншы кезең: Жеткізу алдында сынақ
Дәнекерленген тігіс болжанғаннан гөрі тексеріледі. Іске қосу кезінде пішу сынақтары үлгілер жинағы толық балқытуды қамтамасыз ететінін растау үшін үлгі дәнекерлеу орындарына тартылады — ақаулық режимінің өзі диагностикалық болып табылады, өйткені интерфейстегі таза тігіс байланыстырудың жеткіліксіздігін көрсетеді, ал негізгі материалды жырту дәнекерлеу жігінің айналасындағы матаға қарағанда берік екенін көрсетеді.
Дайын сөмкелер IPX рейтингі бойынша толық суға батыру сынағынан өтеді, сонымен қатар тұтқалар мен якорьлерде 1500 циклден астам жүктеме сынағы, найзағай үлгілеріндегі 3000 тығыздалған сыдырма циклі, созылу және жабысу күші, тұз бүріккіші, үйкеліске төзімділік, түс айырмашылығы, түс айырмашылығы бар. Әрбір партия үш сатылы бақылауды жүзеге асырады: кіретін маталар мен аппаратуралардағы IQC, дәнекерленген тігістер мен желідегі процестердегі IPQC, AQL сынамасы бар OQC, пакетті суға батыру сынағы және қол қойылған алтын үлгісін салыстыру — SGS немесе QIMA инспекциясы бар.әрбір өндірісте қолданылатын сапа стандарттары.
9. Неліктен дәнекерленген соққылар тігілген және таспаланған
Тігілген тігіс инені су өткізбейтін қабат арқылы мыңдаған рет итереді, содан кейін тесіктерді жабу үшін таспаға сүйенеді. Таспа иілумен, қартаюмен, қызып кетумен және қажалумен көтеріледі және бір рет пайда болғаннан кейін әрбір ине тесігі кіру нүктесі болып табылады. Дәнекерленген тігістің жабылатын тесіктері жоқ - қапталған қабаттар бір материалға біріктірілген. Жеңіл жаңбырдан гөрі суға батыру керек кез келген сөмке үшін бұл шешуші айырмашылық, сондықтан дәнекерленген конструкция бет матасының қаншалықты жақсы екеніне қарамастан, шынайы су өткізбейтін өнімдердің негізі болып табылады.
10. Осы процеске негізделген өнімдер
Бір дәнекерлеу процесінде өндірілген модельдер басымдылыққа емес, түрі бойынша ұйымдастырылған:
| Сурет | Үлгі | Сыйымдылығы | Материал | Рейтинг | Өнім беті |
|---|---|---|---|---|---|
|
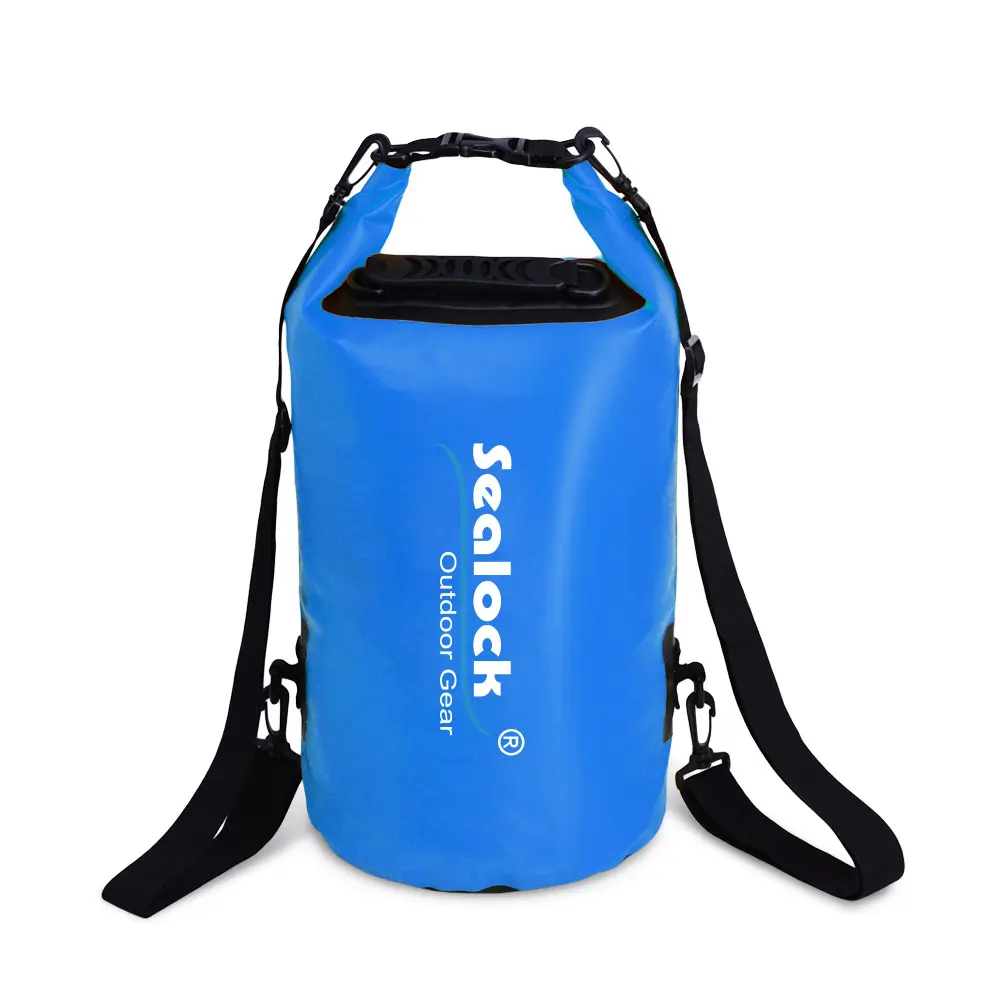
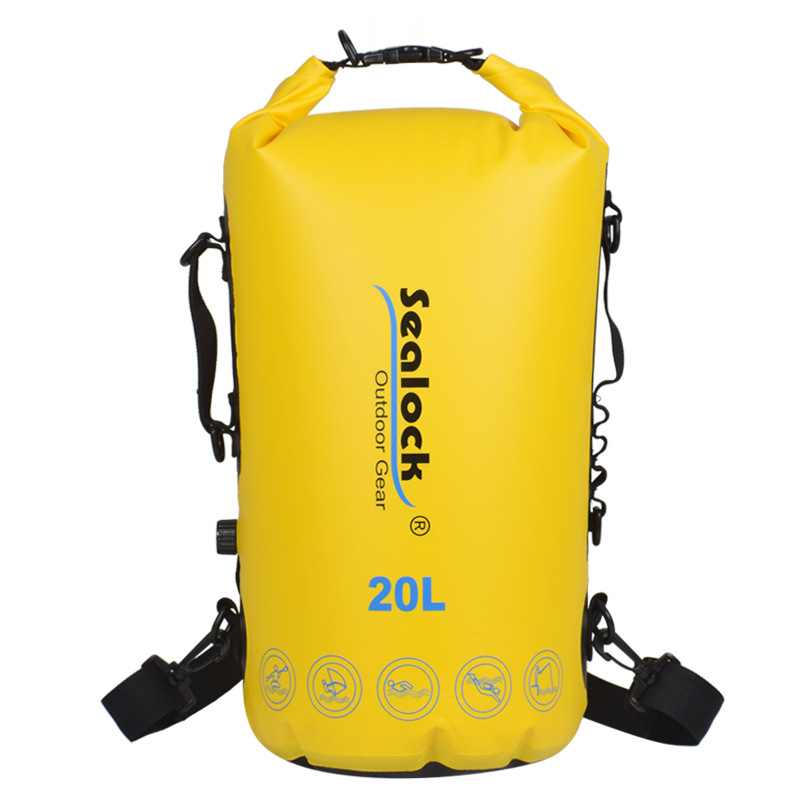
SL-D002 Құрғақ сөмке | 5–63 л | 0,5 мм 500D ПВХ | IPX7 | Көру |
|
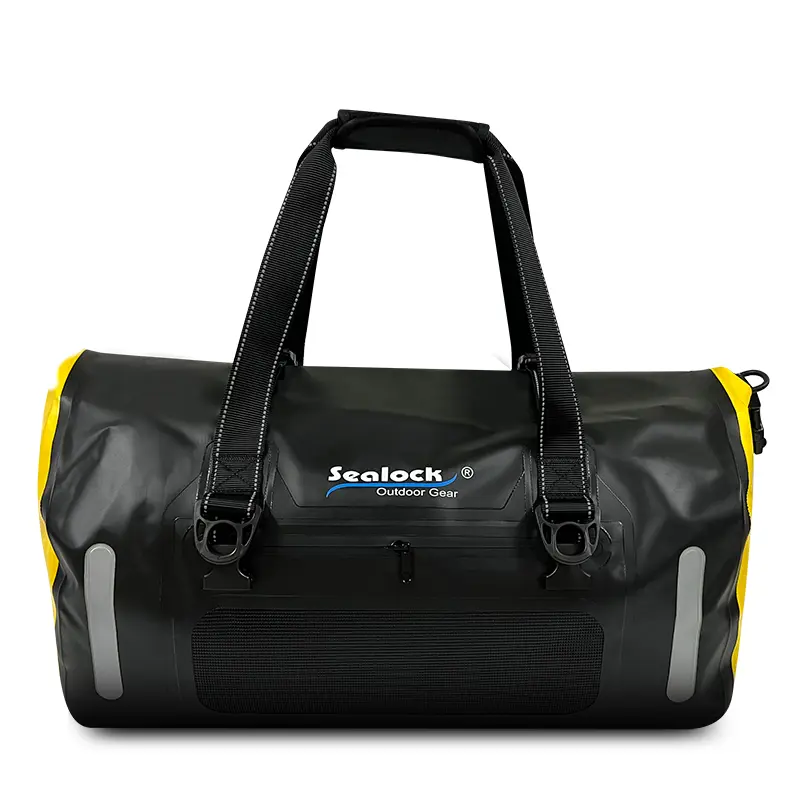
SL-E102 Құрғақ сөмке | 15 / 20л | 500D ПВХ, қос тығыздағыш | IPX7 | Көру |
|
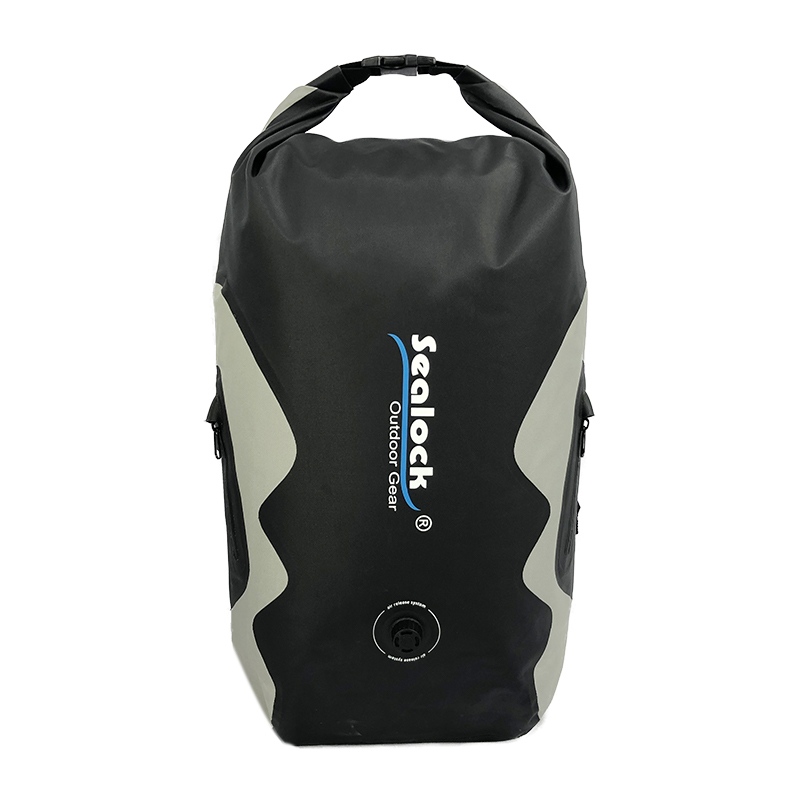
SL-K099 Duffel | 40 / 60л | 840D TPU | IPX7 | Көру |
|
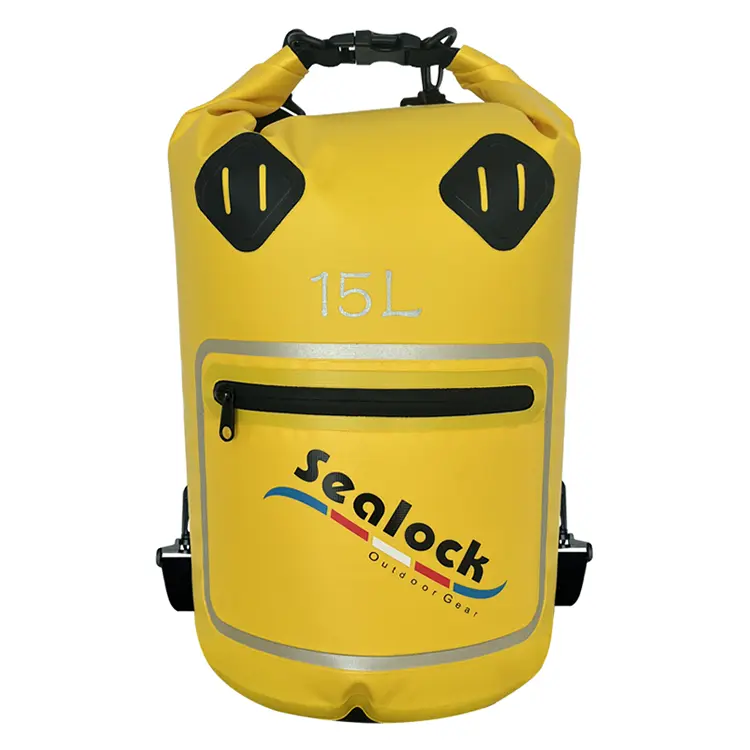
SL-E070 Құрғақ рюкзак | 25л | 420D TPU | IPX8 | Көру |
|
SL-D693 Терезеге арналған құрғақ сөмке | 15 / 20л | 500D ПВХ + ПВХ пленкасы | IPX7 | Көру |
|
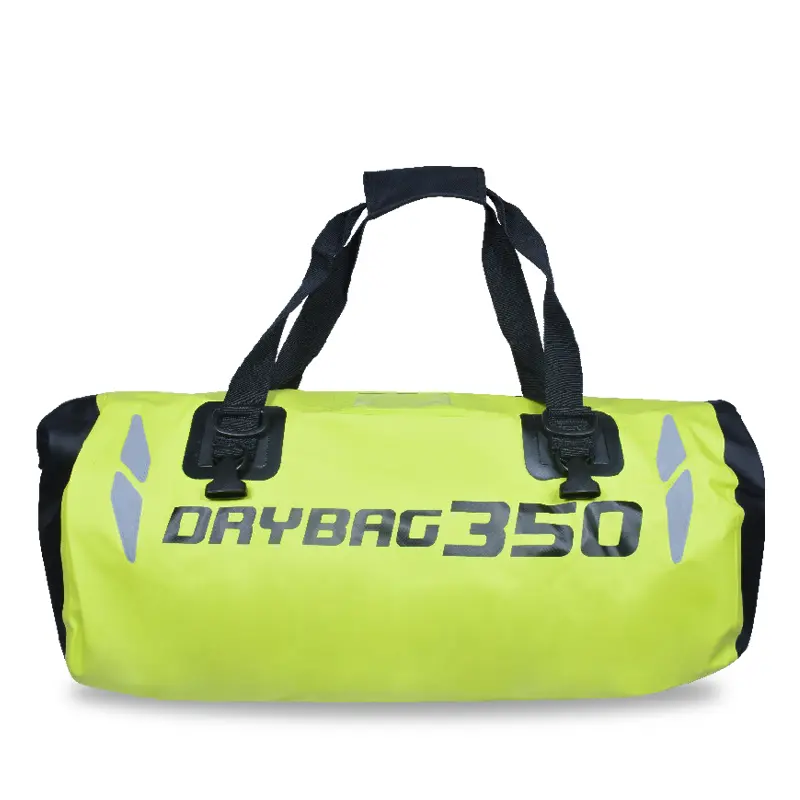
SL-C619 мотоцикл сөмкесі | 35 / 50л | 500D ПВХ | IPX6 | Көру |
Толық диапазондар астында отырадықұрғақ сөмкелер, құрғақ рюкзактар, жәнекиімдер. Эскиз, үлгі немесе мақсатты спецификациядан кешенді әзірлеуге қолдау көрсетіледі — жаңа геометриялар кедергі емес, стандартты әзірлеу жолының бөлігі болып табылатын жаңа құралды білдіреді. MOQ 300 дана, үлгілер 7-15 күнде, жаппай 30-45 күнде, Дунгуаннан, Қытайдан немесе Хошимин қаласынан, Вьетнамнан.
11. Жиі қойылатын сұрақтар
С: Неліктен менің полиэтилен немесе полипропилен қапты РЖ дәнекерлеу мүмкін емес?
A: Бұл полимерлер полярлы емес болғандықтан, олардың молекулалары электромагниттік өріске әрең жауап береді, сондықтан ішкі жылу дерлік пайда болмайды. Оларға РЖ-реактивті жабындар немесе байлау қабаттары немесе ыстық ауа немесе импульстік дәнекерлеу сияқты басқа әдіс қажет. Бұл ПВХ және ТПУ дәнекерленген су өткізбейтін сөмкелерде басым болуының негізгі себебі.
С: Дәнекерленген тігіс матаның өзімен салыстырғанда қаншалықты берік?
A: Дұрыс дәнекерленген, тігіс әдетте негізгі материал сияқты күшті немесе күштірек болады. Пиллинг сынағында жақсы дәнекерленген жік интерфейсте бөлінбей, негізгі матаны жыртып тастайды - егер тігіс таза түрде бөлініп кетсе, параметрлер дұрыс емес.
С: Біз түсін өзгерттік және дәнекерлеу тігістері істен шықты - неге бұлай болды?
A: Пигменттер мен толтырғыштар материалдың радиожиілік энергиясын сіңіру жолын өзгертеді, сондай-ақ пластификатор деңгейін, ылғалдылығын және қалыңдығын өзгертеді. Жаңа түс немесе мата партиясы басқа қуат, тұру немесе қысым параметрін қажет етуі мүмкін. Дәнекерленген тігістер «бір материал» «бірдей параметрлерді» білдіреді деген болжаммен ауыстырылмай, іске қосудың басында қабығын сынау арқылы қайта біліктіліктен өтуі керек.
С: Су өткізбейтін қапшықта таспамен тігісті қолдануға болады ма?
A: Жеңіл жаңбырдан қорғау үшін ол жұмыс істей алады, бірақ суға батыру үшін емес. Тігіс су өткізбейтін қабатты мыңдаған рет перфорациялайды және сол тесіктерді жабатын таспа иілу, қызу және қартаю арқылы көтеріледі. Егер спецификацияда суға батырылатын болса, оны дәнекерлеу керек.
С: Неліктен реттелетін сөмке пішіні шығындар мен жеткізу уақытын қосады?
A: Әрбір геометрияға өзінің өңделген штамптары қажет, ол бір реттік құрал құны және сынама алуды бастауға дейінгі уақыт кезеңі. Дәл сол себепті жаңа пішін бұрыннан бар үлгідегі түс өзгерісіне қарағанда жоғары минимумға ие болады.
С: Әртүрлі материалдарды бір-бірімен дәнекерлеуге бола ма?
A: Үйлесімді полярлы материалдар болуы мүмкін — ПВХ брезент корпусына дәнекерленген мөлдір ПВХ пленка терезесі әдеттегі мысал болып табылады. Бір-біріне ұқсамайтын полимерлерді немесе полярды полярлы емес материалмен араластыру байланыстардың сәтсіздігі болып табылады, сондықтан материалды жұптау сынама алу сатысында расталады.
Процесті немесе үлгілерді сұрау
Дәнекерлеу сызығын бейне серуендеу, дәнекерлеу сынағы деректері, үлгілер немесе толық OEM/ODM ұсынысы үшін,сұрау жіберу. Sealock сатып алу туралы сұрауларға 24 сағат ішінде жауап береді.